

SYSTEMY PRZENOŚNIKÓW DO PRODUKCJI OPON
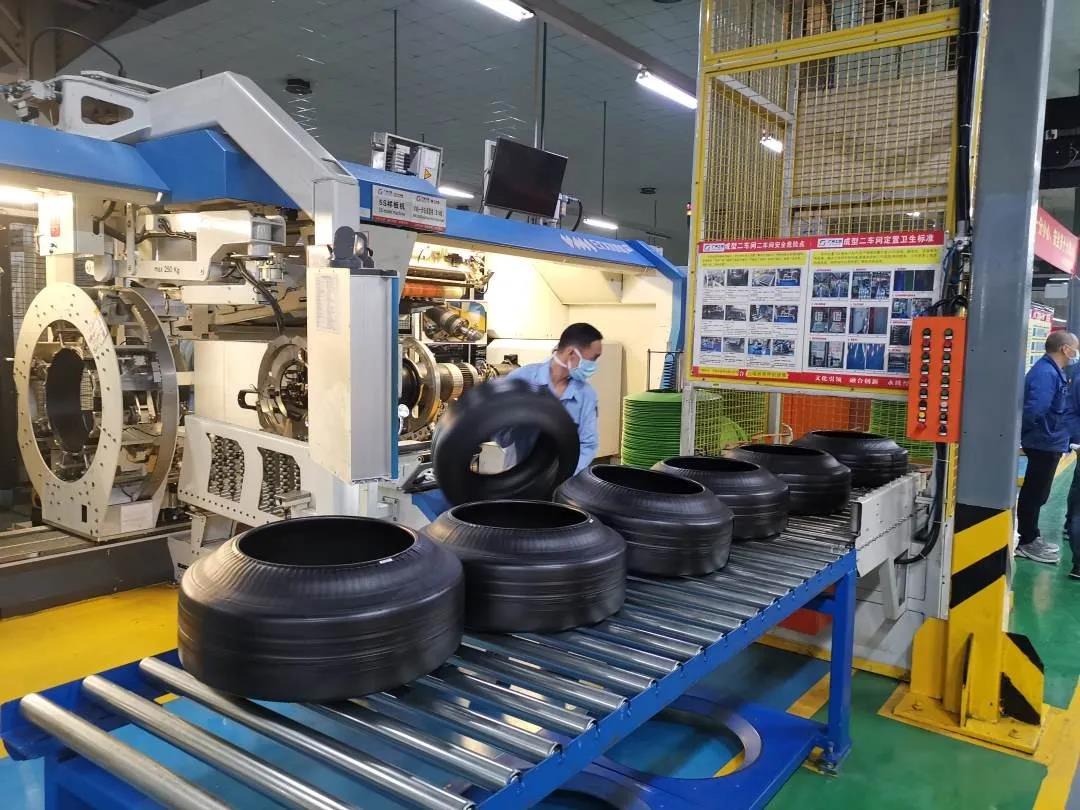
Zielona opona i gotowa opona nie mogą być traktowane w ten sam sposób
Zakłady produkujące opony tracą produkcję, gdy zielone opony czekają zbyt długo lub odkształcają się przed utwardzeniem, gotowe opony czekają w kolejce między maszynami kontrolnymi lub gdy zmiana rozmiaru wymaga wielokrotnych regulacji na przenośnikach taśmowych, prowadnicach i pasach sortujących.
Przepływ materiału zwykle przebiega przez:
Budowa opon → identyfikacja i przechowywanie opon zielonych → utwardzanie → chłodzenie → kontrola → sortowanie i klasyfikacja → magazynowanie
Continental identyfikuje budowę, wulkanizację i końcową kontrolę jakości jako oddzielne etapy produkcji. Gotowe opony mogą następnie przejść kontrolę wizualną, rentgenowską i kontrolę jednorodności przed wysłaniem do magazynu. Każdy etap wymaga innej funkcji przenośnika.
KONTROLUJ PRZEPŁYW PRZED I PO UTWARDZANIU
Zielona opona nie uzyskała jeszcze ostatecznej wytrzymałości i kształtu nadanych podczas wulkanizacji. Dlatego powinna być przemieszczana z kontrolowanym kontaktem, stabilnym podparciem i przesunięciami, które nie powodują odkształceń bieżnika, stopki ani ściany bocznej.
Po utwardzeniu oponę można obsługiwać bardziej solidnie, ale linia nadal musi spełniać następujące wymagania:
- identyfikacja rozmiaru i specyfikacji opony;
- prawidłowa orientacja przy testowaniu sprzętu;
- separacja opon przyjętych, odrzuconych i poddanych przeróbkom;
- kontrolowane gromadzenie przed inspekcją;
- kierowanie do właściwego pasa sortowania lub magazynowania.
Asortyment opon i cykle maszyn mogą się znacznie różnić. Jedna z obecnych platform do produkcji opon do samochodów osobowych obejmujeOpony 13–24-calowe, średnice opon zielonych do900 mmi opublikowanych czasów cykli37 sekunddla jednej konstrukcji 205/55R16 i42 sekundydla jednej konstrukcji 215/65R16. Deklarowany czas zmiany rozmiaru wynosi do8 lub 18 minut, w zależności od wymaganej zmiany. Są to dane specyficzne dla danej maszyny, ale pokazują, dlaczego wydajność przenośnika i zakres regulacji muszą być oparte na rzeczywistej matrycy opon, a nie na jednym nominalnym rozmiarze.
W 37-sekundowym cyklu budowy wydajność wynosi około97 zielonych opon na godzinę10-minutowa przerwa w dopływie utwardzacza może zatem spowodować około16 oponWymaga kontrolowanego przechowywania lub zmiany trasy. Metoda przechowywania musi zachować tożsamość opony i zapobiegać uszkodzeniu nieutwardzonych produktów.
ROZWIĄZANIA PRZENOŚNIKOWE W ZAKŁADACH OPON
CSTRANS może skonfigurować:
- przenośniki taśmowe do transportu i kontrolowanego podtrzymywania opon zielonych;
- sekcje podnoszenia, obracania i przenoszenia pomiędzy budynkiem, magazynowaniem i utwardzaniem;
- przenośniki rolkowe do opon utwardzonych i nośników sztywnych;
- strefy akumulacyjne przed schłodzeniem i kontrolą;
- interfejsy śledzenia kodów kreskowych lub RFID;
- prowadzenie badań wizualnych, rentgenowskich i jednorodności;
- linie sortujące dla opon przyjętych, przerobionych i odrzuconych;
- przenośniki spiralne lub elewacyjne w miejscach, gdzie przestrzeń na podłodze jest ograniczona.
Kontrola jednolitości może obejmować pomiar bicia, wybrzuszeń i wgnieceń, dlatego przenośnik musi dostarczać każdą oponę do stanowiska testowego w sposób spójny, bez utraty identyfikacji lub orientacji.
CSTRANS dobiera rozmiar systemu na podstawie średnicy, szerokości, wagi, stanu opony (surowej lub utwardzonej), cykli maszynowych, matrycy przezbrojeń, dozwolonych punktów styku i wymaganej ilości magazynowanej. Rezultatem jest kontrolowany przepływ opon – a nie tylko linia taśmowa lub rolkowa między maszynami.


